
ระดับเนื้อหา: Overview / Implementation considerations
หลักการและการเลือกใช้
Vision QC เปรียบเทียบภาพกับนิยามคุณภาพที่ตกลงกัน เช่น ประเภทตำหนิ ตำแหน่ง และ tolerance อาจใช้ rule-based, supervised detection หรือ anomaly ตามข้อมูล ไม่ใช่ทุกตำหนิต้องใช้ deep learning
การตรวจคุณภาพด้วยภาพต้องเริ่มจากเกณฑ์ที่ผู้รับผิดชอบยอมรับ ไม่ใช่เริ่มจากรูปตำหนิที่หาได้ง่าย รอยคล้ายกันอาจมีผลต่างกันตามตำแหน่งและขนาด Rule-based คือกฎที่กำหนดชัด ส่วน supervised ใช้คำตอบสอน และ anomaly ดูความต่างจากปกติ ควรเลือกวิธีตามหลักฐานที่มีและสิ่งที่ต้องตัดสิน เช่น หากขอบและขนาดชัด วิธีเรขาคณิตอาจตรวจสอบที่มาได้ง่ายกว่า
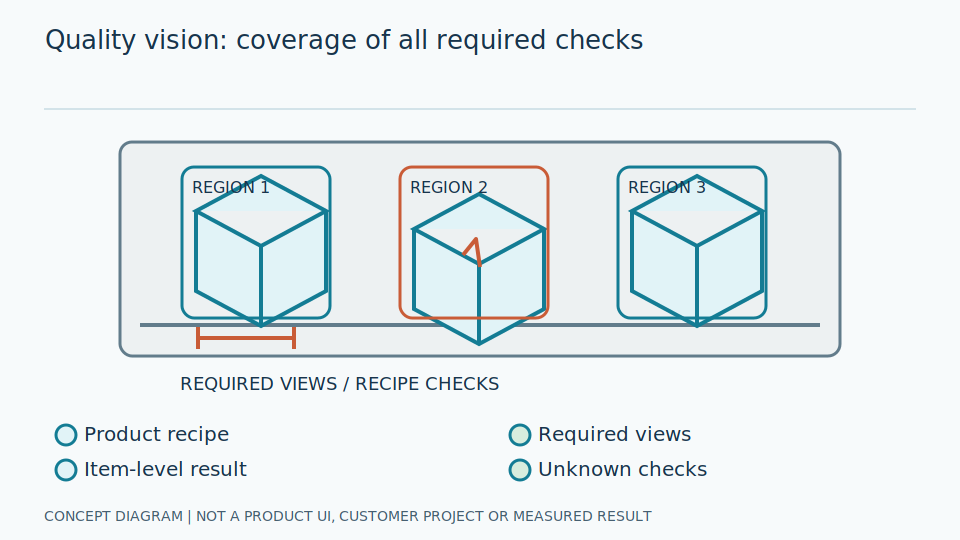
วิศวกรจัด defect catalogue หรือรายการตำหนิพร้อมความหมายและภาพผ่าน ไม่ผ่าน ก้ำกึ่ง ให้การทำป้ายกับการตรวจใช้กติกาเดียวกัน ถ้าคำตอบต้องอ้างขนาดจริง ต้องมีหน่วยและวิธีแปลงพื้นที่ภาพที่เหมาะสม รวมทั้งตรวจทุกผิวที่ต้องเห็น ไม่ใช้ภาพมุมเดียวอ้าง coverage ของชิ้นงานทั้งหมด และแยกผลตรวจคุณภาพออกจากการสั่งอุปกรณ์คัดที่ต้องมีการจับคู่และยืนยันแยก
เลื่อนแผนภาพซ้าย–ขวาเพื่อดูรายละเอียดครบทุกส่วน
ตัวอย่างในบริบทอุตสาหกรรม
ตัวอย่างเชิงออกแบบ: ตรวจรอยขีดข่วนโดยระบุขนาดและบริเวณที่มีผลต่อการยอมรับ ผู้ตรวจต้องยืนยันกรณีใกล้เกณฑ์และปรับคู่มือเมื่อเกณฑ์คุณภาพเปลี่ยน
สมมติรอยหนึ่งอยู่บริเวณที่ยอมรับได้ แต่อีกรอยอยู่จุดสำคัญแม้ดูสั้นกว่า การตัดสินจากความเข้มของรอยอย่างเดียวอาจผิด ต้องมีข้อมูลบริเวณและเกณฑ์ของงาน ผู้ตรวจควรเห็นภาพพร้อมเหตุผลคัด ไม่ใช้คำว่า AI พบตำหนิแทนขนาดหรือตำแหน่งที่ตรวจได้ และไม่สร้างรอยในชิ้นงานหรือทดลองกระบวนการเสี่ยงเพื่อเก็บตัวอย่างตามใจระบบ
วิศวกรตรวจแสงและตำแหน่งก่อนเลือกโมเดล เพราะแสงที่ไม่เหมาะอาจทำให้รอยเดียวกันดูต่างกันมาก ใช้ชิ้นงานอ้างอิงหรือภาพที่เก็บตามขั้นตอนเหมาะสมเปรียบวิธีกฎกับโมเดล แล้วแยกล็อตทดสอบ เมื่อเกณฑ์คุณภาพเปลี่ยนต้องทบทวนคำตอบและผล ไม่เพียงปรับคะแนนจนผ่าน พร้อมกำหนดว่ากรณีใกล้เกณฑ์ส่งให้ใครตัดสินและบันทึกเหตุผลอย่างไร
ขั้นตอนศึกษาและทดลอง
- 1 สร้าง defect catalogue พร้อมภาพผ่าน/ไม่ผ่าน/ก้ำกึ่ง
- 2 ควบคุมแสงและตำแหน่งก่อนเลือกโมเดล
- 3 ทดสอบแยกล็อตและทำขั้นตอนส่งต่อผู้ตรวจกับสาเหตุการคัด
วิธีประเมินและนิยามผล
วัด miss และ false reject ตาม defect กับระดับความรุนแรง แยกความทำซ้ำของเครื่องจากความสอดคล้องของผู้ตรวจ ไม่อ้างว่า AI เหนือกว่าคนจากคะแนนรวมเดียว
Miss คือข้อบกพร่องที่ไม่พบ ส่วน false reject คือชิ้นที่ตามเกณฑ์ผ่านแต่ถูกคัด ต้องมีตัวหารและคำตอบที่ผู้รู้คุณภาพยืนยัน ความทำซ้ำของเครื่องวัดว่าผลใกล้กันในเงื่อนไขเดิม ขณะที่ความสอดคล้องของคนวัดการใช้เกณฑ์ตรงกัน ทั้งสองไม่แทนความถูกต้องของเกณฑ์เอง ควรรายงานกลุ่มก้ำกึ่งที่ยังตกลงไม่ได้แทนบังคับคำตอบให้ดูแน่นอน
วิศวกรดูผลรายชนิด ตำแหน่ง และล็อต พร้อมตรวจความคลาดของขนาดหากใช้ตัดสิน tolerance ประเมินเส้นทางส่งคนตรวจและการผูกผลกับชิ้นงานด้วย หากระบบพบพื้นที่ถูกแต่ขนาดผิด ให้ตรวจการสอบเทียบและขอบ mask ไม่เปลี่ยนตัวตรวจโดยไม่ดูสาเหตุ การใช้แนวทางความไม่แน่นอนช่วยอธิบายผลวัด ไม่เป็นหลักฐานว่าระบบผ่านมาตรฐานคุณภาพหรือรับรองการคัดทุกชิ้นแล้ว
ข้อจำกัดและกรณีผิดพลาด
ตำหนิใต้ผิวหรือมุมที่กล้องไม่เห็นตรวจไม่ได้จากภาพนั้น การเปลี่ยนสีหรือผิววัสดุอาจทำให้โมเดลใช้ต่อไม่ได้
สิ่งที่ภาพไม่แสดงต้องใช้วิธีตรวจอื่นที่ผู้รับผิดชอบเลือก ไม่อนุมานว่าชิ้นงานดีทั้งหมดจากผิวที่เห็นบางส่วน การเพิ่มกล้องช่วยพื้นที่มองเห็นแต่เพิ่มความซับซ้อนของเวลาและการผูกชิ้น ต้องตรวจ coverage จริงและเงื่อนไขแสง ส่วนผิวใหม่อาจทำให้คะแนนเปลี่ยนแม้เกณฑ์คุณภาพเดิม จึงต้องตรวจตัวอย่างวัสดุใหม่โดยอิสระก่อนใช้ผลเก่าต่อ
เกณฑ์เข้มเพิ่มงานตรวจซ้ำและอาจคัดชิ้นดี ส่วนเกณฑ์อ่อนอาจปล่อยข้อบกพร่องต้องประเมินต้นทุนและความเสี่ยงตามงาน ไม่ประกาศว่าอัตโนมัติดีกว่าคนทุกกรณีหรือช่วยลดของเสียเท่าใดโดยไม่มีผลจริง ตัวอย่างนี้ให้วิธีออกแบบการตรวจ ไม่ยืนยันชนิดตำหนิหรือการคัดแยกที่ผลิตภัณฑ์รองรับปัจจุบัน และต้องมีผู้อนุมัติเมื่อผลใช้กับการตัดสินคุณภาพที่มีผลกระทบสำคัญ
รายการตรวจสอบก่อนนำไปใช้
- tolerance มีหน่วยและผู้อนุมัติหรือไม่
- coverage ของทุกผิวที่ต้องตรวจครบหรือไม่
- เก็บเหตุผลและภาพสำหรับทบทวนหรือไม่